Branschkunskap om stämpeldelar i rostfritt stål: Fokus på knackning
Feb 23, 2025
Stämpeldelar i rostfritt stål används ofta inom olika områden, såsom biltillverkning, elektronisk utrustning, maskinteknik etc. på grund av deras utmärkta korrosionsmotstånd, hög styrka och god bearbetningsprestanda. Följande är en detaljerad introduktion till produktionsprocessen för stämpeldelar i rostfritt stål, särskilt med fokus på tappningsprocessen.
1. Översikt över produktionsprocessen för stämpeldelar i rostfritt stål
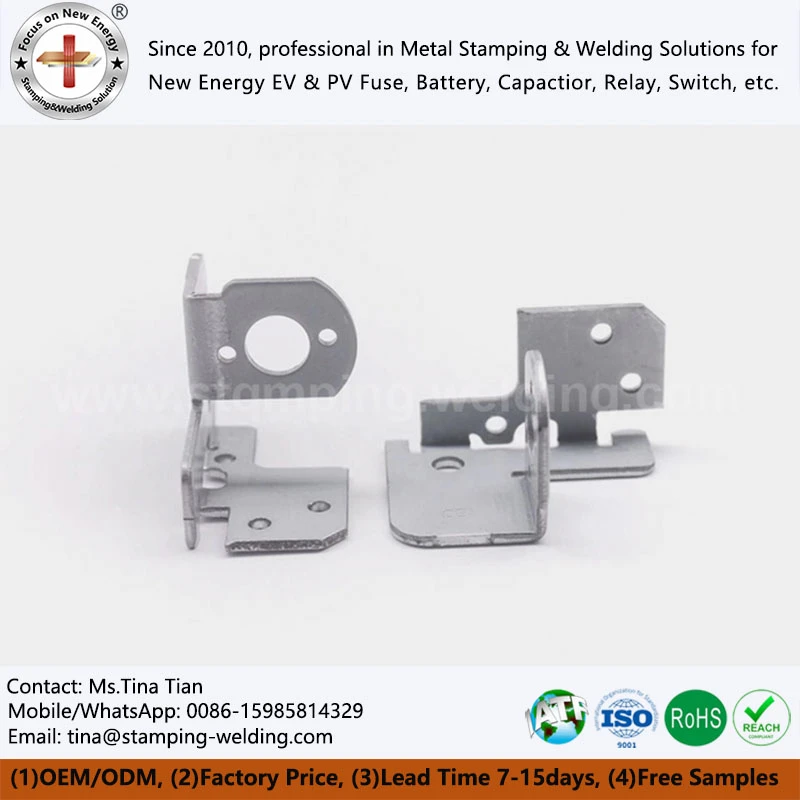
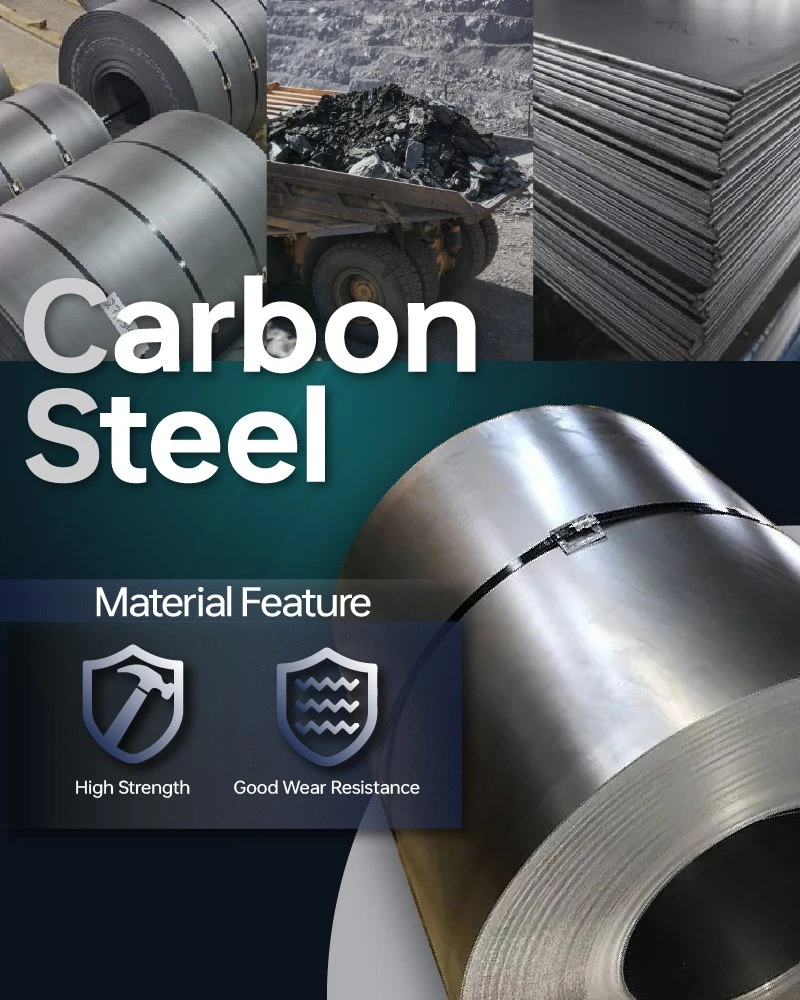
Materialberedning:Enligt produktdesignkraven väljer du kolstålplåt stämpel eller spolar med lämpliga specifikationer, modeller, s och material. Till exempel kan 304 eller 316 rostfritt stål användas 304 eller 316 rostfritt stål kan användas för stämplingsdelar som kräver högre styrka och korrosionsbeständighet. Skäret och planera materialet för att uppfylla de dimensionella kraven i stämplingsprocessen.
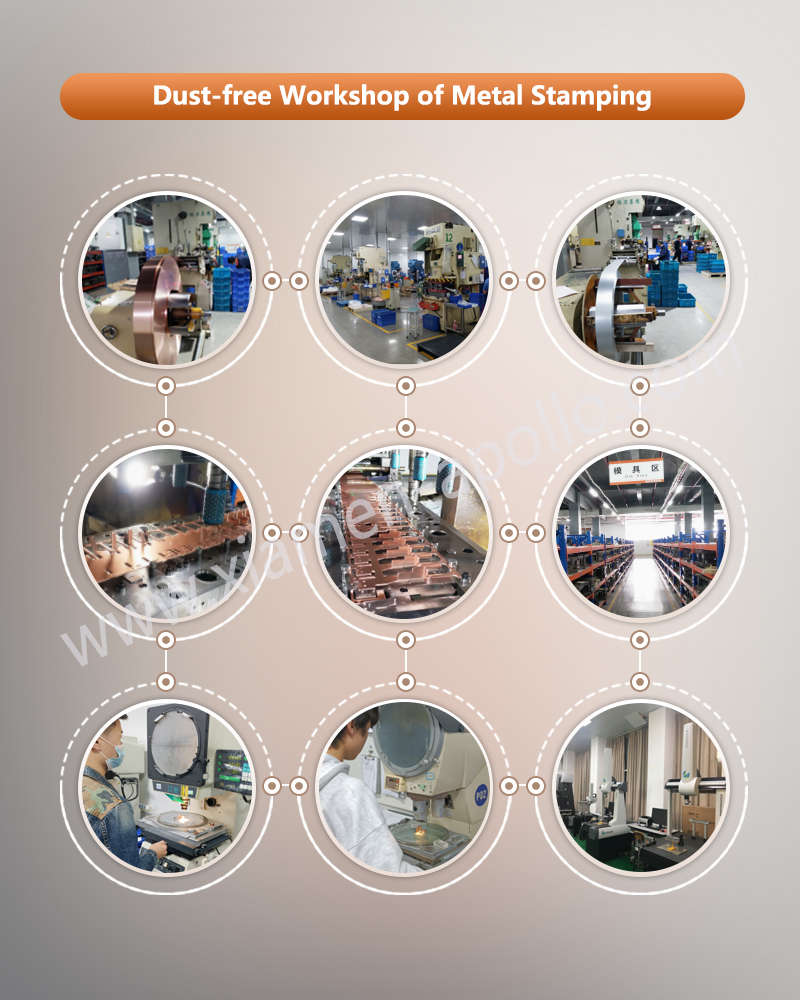
Mögeldesign och tillverkning:Design och tillverka speciella stämpelformar baserade på produktens form, storlek och precisionskrav. Kvaliteten på formen påverkar direkt precision och produktionseffektivitet för de anpassade metallstämpeldelarna. Därför är det nödvändigt att använda högkvalitativa mögelstålmaterial och avancerad bearbetningsteknik såsom CNC-bearbetning och EDM för att säkerställa formens precision och ytkvalitet.
Stämpling:Lägg det beredda stämplande kolstålmaterialet i stämpelmaskinen, och genom stansning, böjning, sträckning och andra processer, deformeras plastiskt för att erhålla stämplingsdelarna i den nödvändiga formen. Under stämplingsprocessen måste stämningsmaskinens tryck, hastighet, D och stroke kontrolleras exakt för att säkerställa stämpelsdelarnas dimensionella noggrannhet och ytkvalitet.
Tappning:Detta är en viktig process för bearbetning av interna eller externa trådar på kolstålstämpeldelar, som används för att uppnå gängade anslutningar mellan delar. Tappningsprocessen kommer att introduceras i detalj nästa.
Efterföljande behandling:inklusive deburring, rengöring, ytbehandling (såsom elektroplätering, målning, passivering, etc.,) och kvalitetsinspektionsprocesser för att förbättra utseende kvalitet, korrosionsmotstånd, CE och livslängd för progressiva stämpelstålmetaller och säkerställa att produkterna uppfyller kvalitetsstandarderna.
2. Detaljerad förklaring av tappningsprocessen
(I) Förberedelse innan du knackar
| Bestämning av bottenhålstorleken | Rimlig bottenhålstorlek är nyckeln till framgångsrik tappning. Generellt sett, för trådar med en tonhöjd på mindre än 1 mm, är bottenhålets diameter lika med den nominella diametern minus tonhöjden; När tonhöjden är större än 1 mm är bottenhålets diameter lika med den nominella diametern minus 1,1 gånger tonhöjden. Till exempel, för en m6 × 1 -tråd, bör bottenhålets diameter vara 6 - 1=5 mm; För en m8 × 1,25 tråd bör bottenhålets diameter vara 8 - 1. 25 × 1,1 16,6 mm. Noggrann hålstorlek kan minska svårigheten att knacka och förhindra problem som kranbrott eller trådrot. |
| Bottenhålsbehandlingsmetoder | Vanliga metoder för bearbetningsmetoder inkluderar mekanisk borrning och laserborrning. Mekanisk borrning är lämplig för standardhåldiametrar i massproduktion. Att använda kobolt eller aluminium superhård höghastighetsstålborrbitar kan förbättra borrningseffektiviteten och kvaliteten. Under borrningsprocessen ska du hålla borrningen stall, kontrollera matningshastigheten, undvika överhettning eller skada på borrningen och använd kylande smörjmedel för att minska friktion och värme. Laserborrning är lämplig för bearbetning av komplexa mönster och icke-standardöppningar. Det har fördelarna med hög precision, hög hastighet och kontaktlös bearbetning. Den har en liten värmepåverkad zon och kan upprätthålla materialets ursprungliga prestanda. |
| Knackning | Kobolt eller aluminium superhård höghastighets stålkranar bör väljas. Sådana material har bättre slitmotstånd och hårdhet och kan effektivt hantera den höga hårdheten och viskositeten hos rostfritt stål. |
| Tryck på parametrar | Den huvudsakliga avböjningsvinkeln är relaterad till tonhöjden och antalet kranar. Huvudkonen κr är i allmänhet 5 grader - 7 grad, och den andra och tredje kottarna är κr=10 grad - 20 grad. Kalibreringsdelen tar i allmänhet 3 - 4 trådlängder och har en omvänd avsmalnande av 0. 05 - 0. 1mm/100mm. Chip -spårriktningen är i allmänhet=8 examen - 15 examen för att kontrollera chipflödesriktningen. TAP: s främre vinkel är i allmänhet p=15 grad - 20 grad, och bakvinkeln är 8 grader - 12 grad. |
(Ii) Viktiga punkter för tappning
| Manuell tappning | Lämplig för produktions- eller underhållsoperationer med små satser. Under driften, först placera kranen vertikalt i det nedre hålet, vrid sedan långsamt skiftnyckeln, applicera lämpligt tryck och skär gradvis kranen i materialet. Under skärningsprocessen kontrollerar du noggrant och korrigerar kranens position för att säkerställa att kranaxeln är vinkelrätt mot arbetsstyckets plan. När kranen skärs i ett visst djup, vrid bara skiftnyckeln och tillämpar inte längre trycket för att undvika att skada trådprofilen. |
| Mekanisk tappning | I storskalig produktion används ofta mekanisk tappning, till exempel att använda en tappmaskin. Tappingmaskinen kan realisera automatiserad drift och förbättra produktionseffektiviteten och bearbetningsnoggrannheten. När du använder en tappmaskin, se till att arbetsstycket är fastklämt i rätt läge och försök att placera mittlinjen på det gängade hålet i en horisontell eller vertikal position för att underlätta bedömningen av om kranaxeln är vertikal. Ställ in samtidigt lämplig skärhastighet och matningshastighet enligt materialet och tryck på specifikationerna. |
| Kylning och smörjning | Kylning och smörjvätska måste användas under tappning. Kylande smörjmedel kan inte bara minska skärningstemperaturen och knacka, utan också spela en smörjande roll, hämma vidhäftningen av rostfritt stål till kranar och förbättra ytkvaliteten på trådar. Vanligt använda kylande smörjmedel inkluderar svaveliserad olja + 15% - 20% CCL4, vit blyolja + motorolja, andra mineraloljor, kerosenutspädda klorerat paraffin, etc. Rapsolja kan också användas för att tappa rostfritt stål när en liten maskinreparationsdelar används. |
| Tillbaka och chipborttagning | Under tappningsprocessen bör verktyget dras tillbaka och vändas ofta för att ta bort chips i tid för att förhindra att choggar täpper till chipspåret, vilket gör att kranen går sönder eller att trådkvaliteten försämras. För icke-genomhålstrådar bör kranen dras tillbaka ofta för att ta bort chips från hålet. |
(Iii) Kvalitetsinspektion efter knackning
Trådstorlekskontroll: Använd en gängmätare för att inspektera de bearbetade trådarna för att kontrollera om huvuddiametern, mindre diameter, mellandiameter, tonhöjd och tandvinkel på trådarna uppfyller designkraven. Trådmätare är uppdelade i genom mätare och stoppmätare. Genom mätare bör de kunna skruvas in i tråden smidigt, och stoppmätare bör inte skruvas in eller kan bara skruvas in i 1-2 varv, annars är trådstorleken okvalificerad.
Trådytkvalitetskontroll: Kontrollera om det finns repor, burrs, ruttna tänder och andra defekter på trådytan genom visuell inspektion eller med hjälp av verktyg som förstoringsglas. Trådar med god ytkvalitet bör vara släta och fria från uppenbara defekter för att säkerställa tillförlitlighet och tätning av gängade anslutningar.
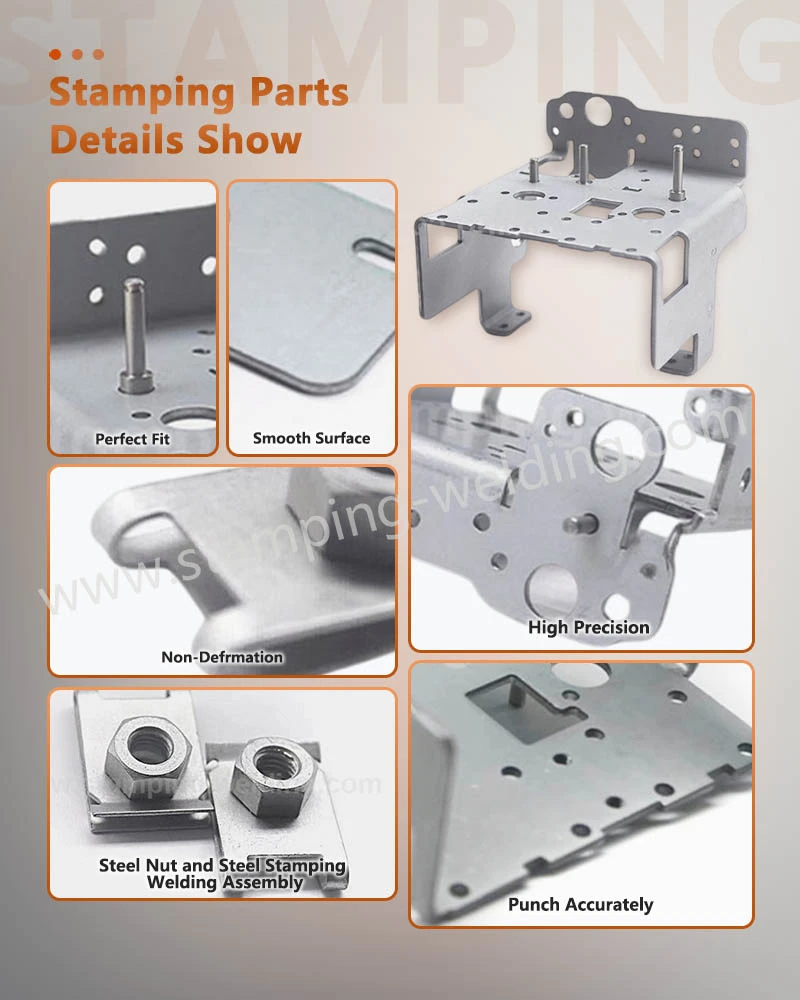
Kort sagt, tapplänken är avgörande för produktionen avrostfritt stål stämplar. Från noggrann förberedelse före knackning, till strikt drift under tappning, till kvalitetsinspektion efter knackning påverkar varje steg direkt kvaliteten och prestandan för stämplingar. Endast genom att behärska tappningstekniken kan högkvalitativa stämpel i rostfritt stål produceras för att tillgodose behoven hos olika branscher.
kontakta oss