
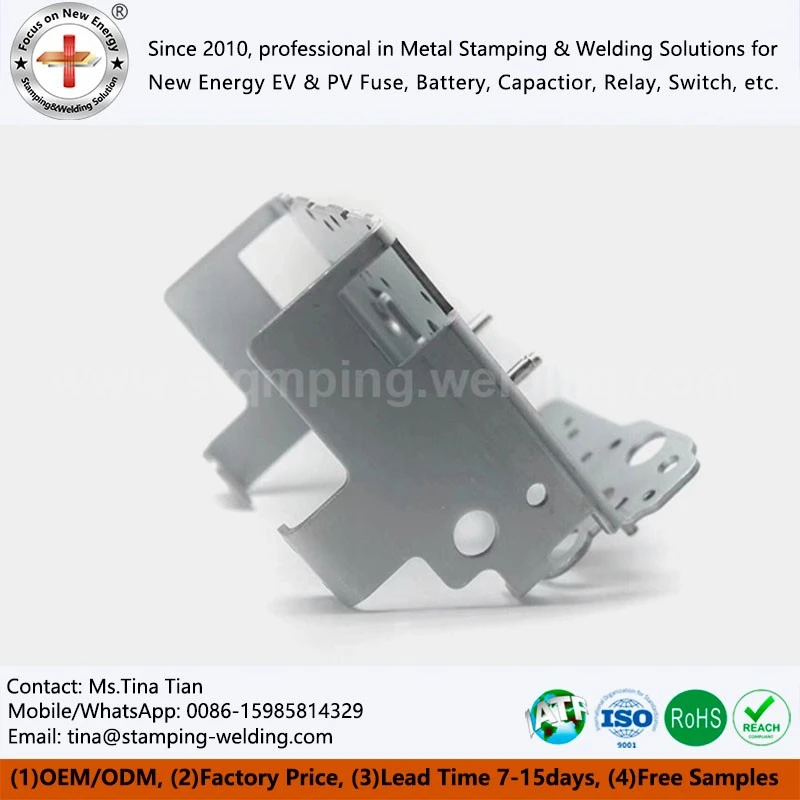
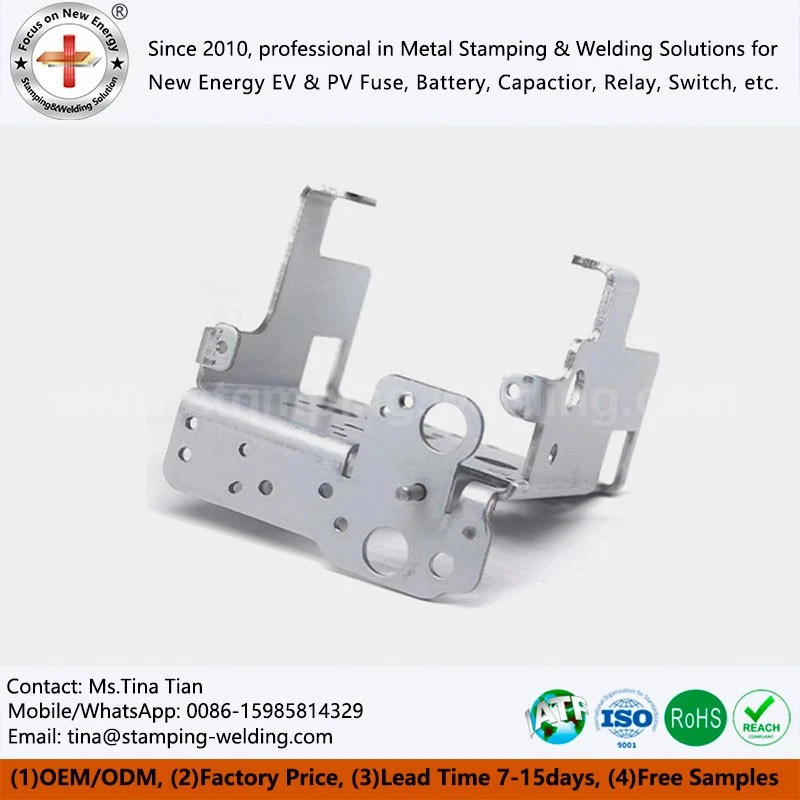
Stålstämpeldelar
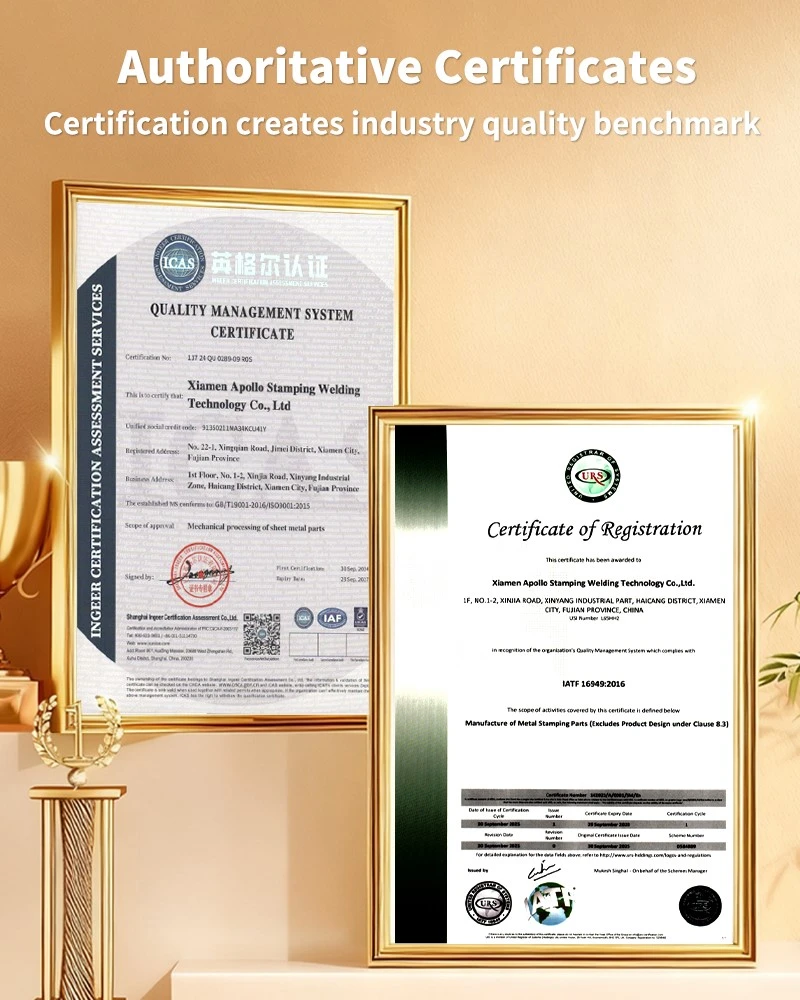
Våra stålstämplingsdelar är konstruerade för fordons-, ESS- och industriella krafttillämpningar och kombinerar djup-duktilitet med hög sträckgräns. Genom att använda multi-stations progressiva formar och automatiserad-formning, levererar vi snäva toleranser, grader-fria kanter och ASTM B117-kompatibla rostskyddsbeläggningar (upp till 1 000 timmar+ saltspray). Fullt uppbackad av IATF 16949-certifiering, CMM-verifiering och PPAP Level 3-dokumentation.
- Snabb leverans
- Kvalitetssäkring
- 24/7 kundservice
produkt introduktion
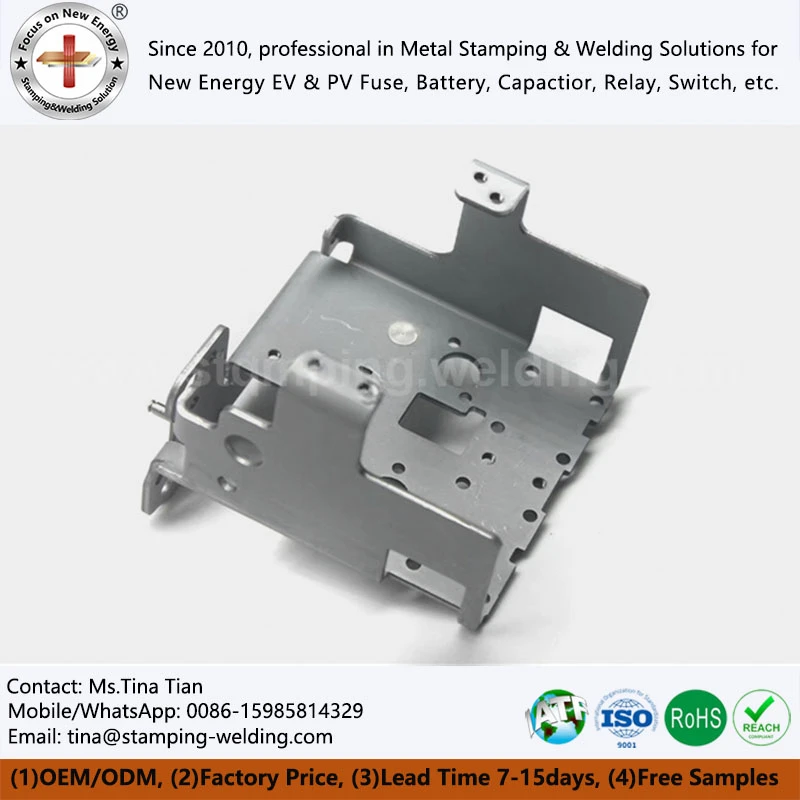
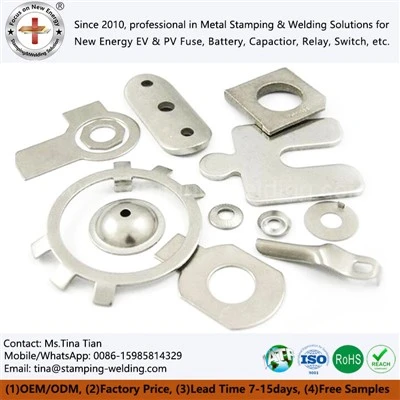
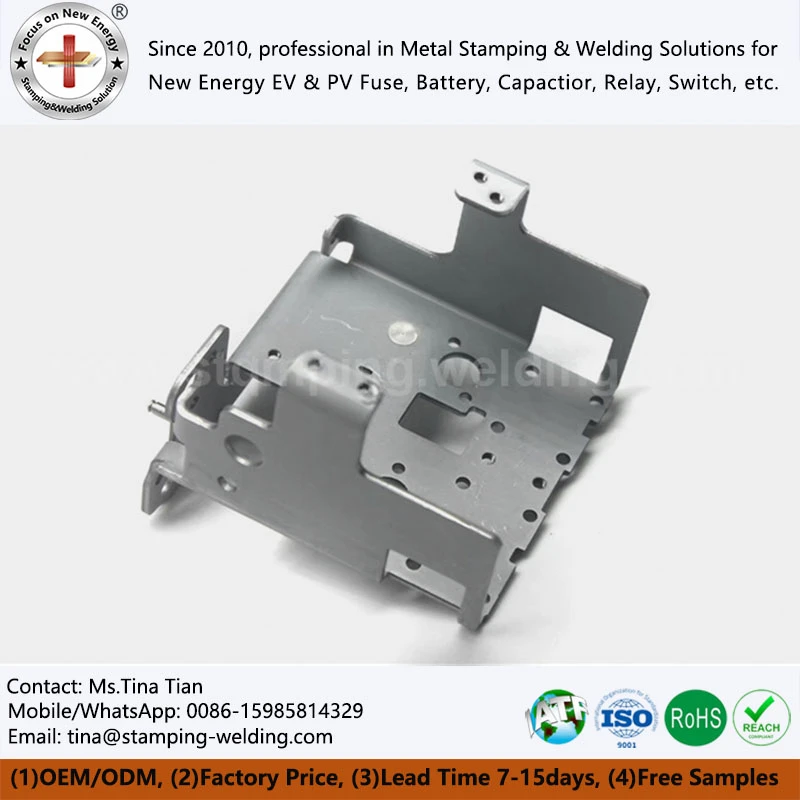
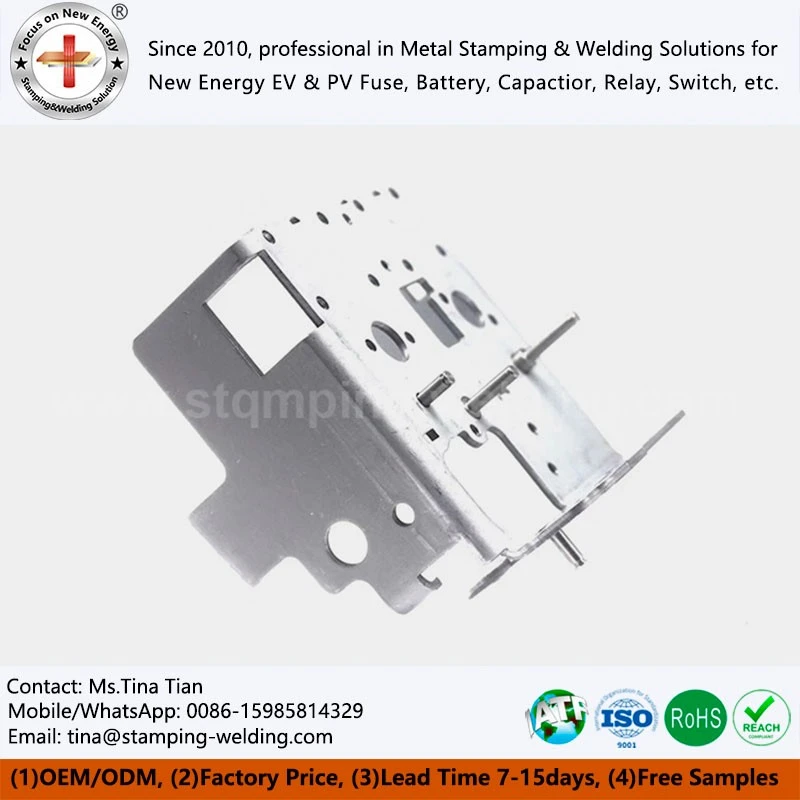
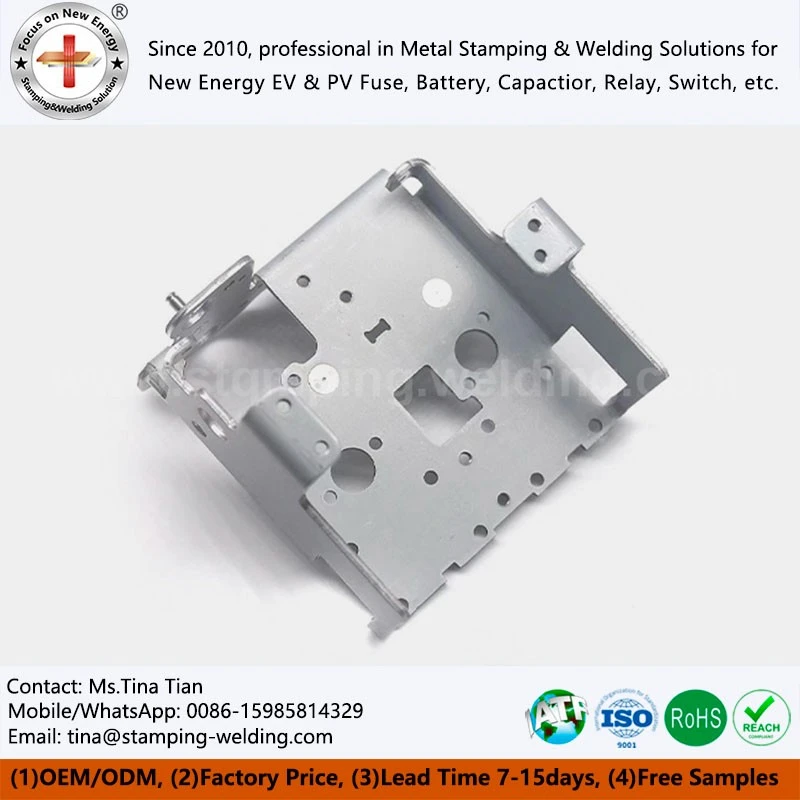
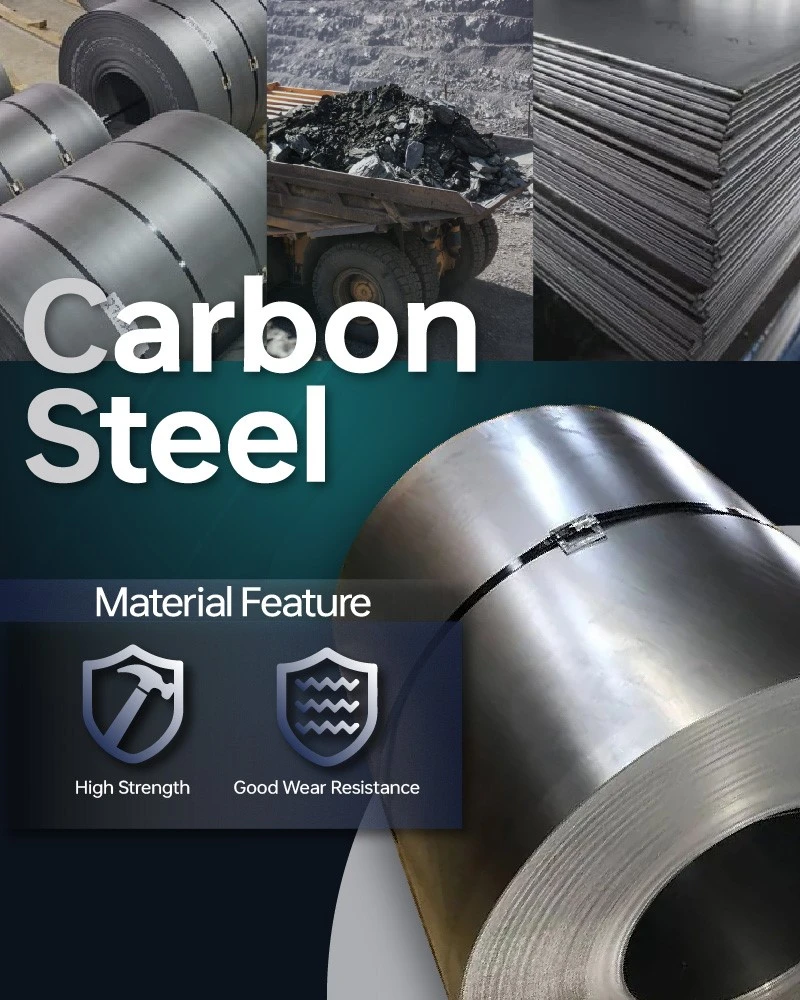
Stålstämplingsdelar är precisions-formade plåtkomponenter som tillverkas genom skärning, stansning, bockning, formning och trimning av metallplåtar till definierade geometrier. Beroende på applikation kan material inkludera kolstål, 304/316 rostfritt stål, galvaniserat stål och andra tekniska metaller. Dessa delar används vanligtvis som konsoler, monteringsplattor, klämmor, terminaler, lock, strukturella stöd och elektrisk hårdvara.
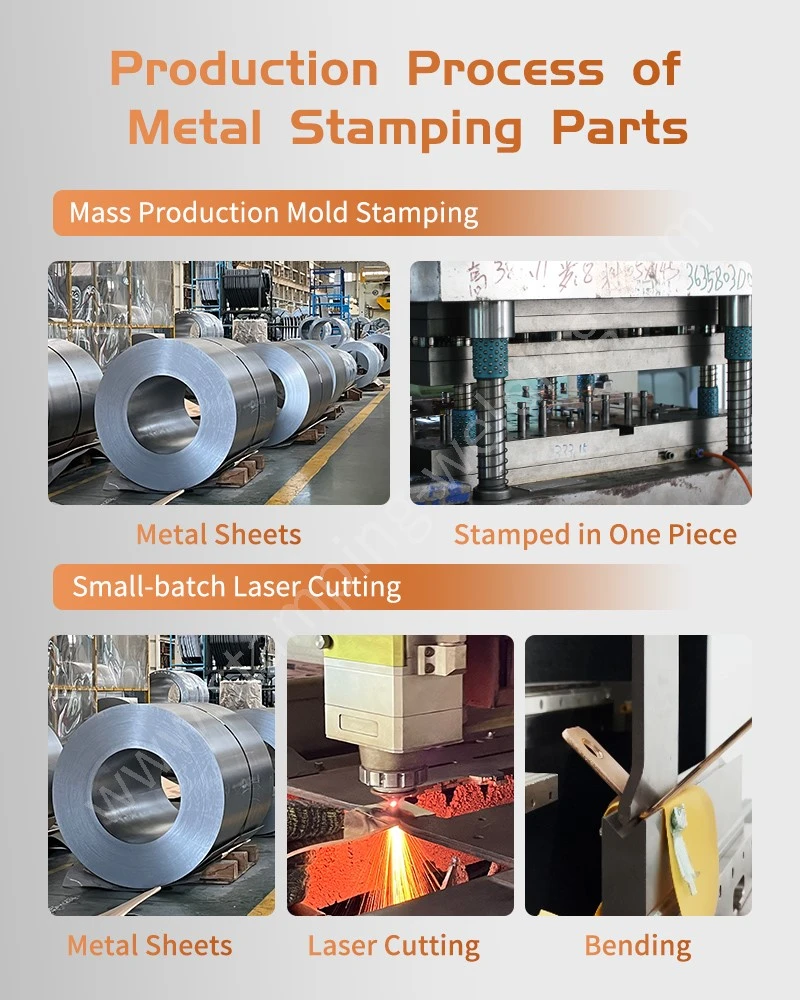
Tillverkningsprocess av stålstämplingsdelar
Progressiv stansning
Multi-stationsformar automatiserar hackning, djupdragning och formning, och ger körhastigheter på 80 till 250 slag per minut med kontinuerlig bandpilotspårning för skräddarsydda plåtstansnings- och bockningsdelar.
Precisionsstansning och trimning
Avstånd från stans-till-matris är strikt kalibrerade baserat på materialkvalitet och tjocklek, vilket ger konsekventa, gradfria-poleringszoner samtidigt som mikro-sprickor på klippta kanter för plåtstämpling dämpas.
Kontrollerad bockning och formning
Hög-precisions-CNC-kantpressar och dedikerade kam-böjstationer kompenserar för återfjädring i 1/4H, 1/2H och Full Hard härdningslegeringar för kolstålförzinkad djupdragning av metall.
Sekundär gradning och efterbehandling
Automatiserad efterbehandling av vibrerande cylinder och avgradning av centrifugalskivor tar bort Precision Metal Stamping mikro-grader, vilket ger kantradier som överensstämmer med hög-dielektriska gränskrav.
Tekniska specifikationer för stålstämplingsdelar
| Teknisk parameter | Kommersiella/djupteckningsbetyg (SPCC, DC01, ST12) | Höga-strukturella betyg (Q235B, SPHC, Q345B) | Pre-galvaniserade/belagda stål (SGCC, SECC, DX51D+Z) |
| Materialtjockleksområde | 0,30 mm – 4,00 mm | 1,00 mm – 6,00 mm | 0,40 mm – 3,50 mm |
| Stansning / Piercing Tolerans | ±0,015 mm till ±0,03 mm | ±0,02 mm till ±0,05 mm | ±0,015 mm till ±0,035 mm |
| Böjvinkeltolerans | ±0,25 grader till ±0,5 grader | ±0,3 grader till ±0,8 grader | ±0,3 grader till ±0,5 grader |
| Ytgrovhet (Skärkant) | Ra Mindre än eller lika med 0,8μm | Ra Mindre än eller lika med 1,6μm | Ra Mindre än eller lika med 0,8μm |
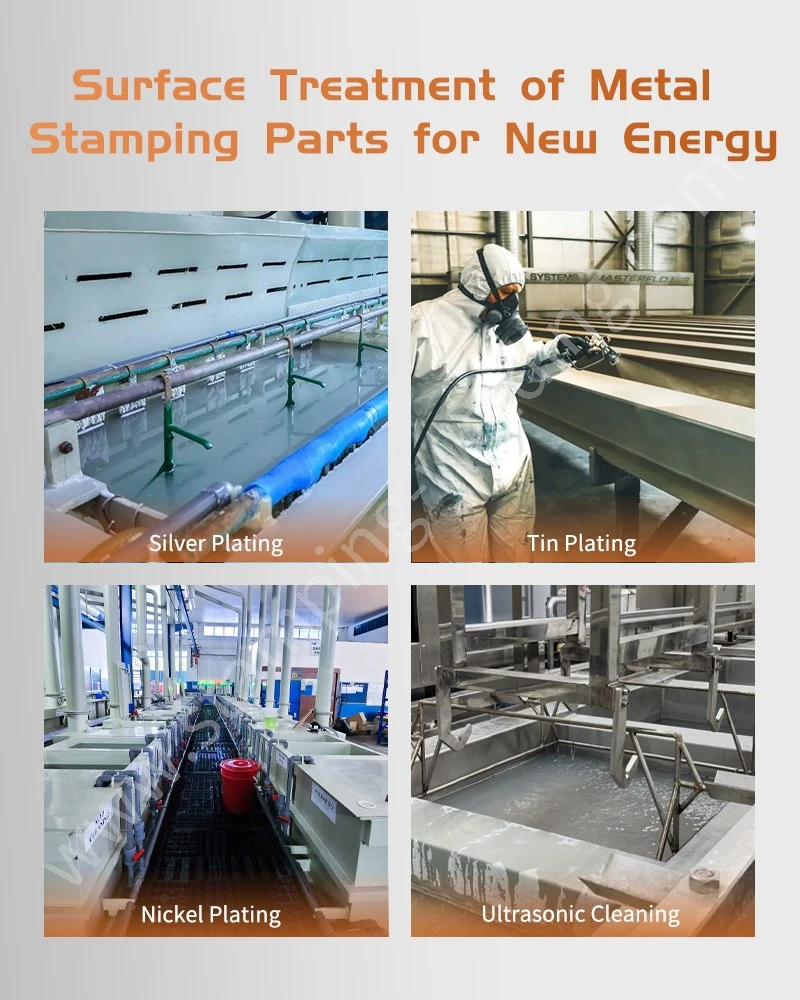
| Korrosionsskyddsmetoder | E-Beläggning, Pulverlackering, Zn/Ni-plätering | Varm-Doppförzinkning, zinkförnickling | Passiverat zinklager, anti-fingeravtrycksbeläggning |
| Saltspraymotstånd (ASTM B117) | 480h till 1000h (Baserat på finishspecifikation) | 720h till 1200h (Varm-dopp / Zn-Ni finish) | 72h till 240h (standard för-förgalvaniserat lager) |
Precisionsteknik och kvalitetskontroll
Underhåll av precisionsverktyg
Hög-nötningsstans och stansinsatser är tillverkade av härdade verktygsstål (DC53, SKD11) och slipade med precisionstråds-EDM, vilket säkerställer konsekvent gradkontroll och enhetligt spel över miljontals stämplingsslag för stålstämplingsdelar.
Mekanisk och strukturell integritetstestning
Interna-universella dragprovningsmaskiner, Vickers/Rockwell-hårdhetstestare och vridmomentmätare- verifierar råmaterialets sträckhållfasthet, böjintegritet och hårdvaruhållningsprestanda för Progressive Die Heavy Metal Stamping.
Korrosionsbeständighetsvalidering
Saltspraytestkammare i-hus utför kontinuerliga ASTM B117 neutrala saltspraytester för att validera vidhäftningen och barriärskyddet för elektro-galvaniserade, zink-nickel- och e-ytor.
PPAP & Automotive Quality Compliance
Kompletta paket för godkännande av tillverkningsdel för precisionsmetallstämpling (PPAP Level 3) är standard, inklusive PFMEA, kontrollplaner, Gage R&R, inspektionsrapporter för fulldimensionell layout och pågående spårning av CPK-processkapacitet.
Vanliga frågor om stålstämplingsdelar
F: Vilka kolstålsorter är mest lämpliga för djupdragning kontra tung strukturell stämpling?
S: Djup-dragna komponenter, kapslingar och komplexa dragna höljen använder kall-valsade låg-kolstål som SPCC, DC01 och ST12 på grund av deras höga duktilitet och töjning. För lastbärande konstruktionsfästen, chassimonteringsplattor och tunga-industriella ramar, ger varmvalsade konstruktionskvaliteter som SPHC, Q235B och Q345B den erforderliga draghållfastheten och sträckkapaciteten.
F: Hur påverkar materialtjockleken böjradien och hålets-till-kantavstånd iStålstämpeldelar?
S: För att förhindra yttre-radiesprickor och kantdeformation under stansning kräver standardriktlinjer för design en inre böjradie lika med eller större än plåttjockleken. Genomborrat hål-till-avstånd bör hålla ett minsta avstånd på minst två gånger materialtjockleken för att undvika lokaliserad väggutbuktning och bevara monteringshålets koncentricitet.
F: Vilken ytbehandling ger den längsta motståndskraften mot saltstänk för utomhusdelar av kolstål?
S: För tuffa utomhusmiljöer och miljöer med hög-fuktighet ger zink-nickellegeringar och katodelektro-beläggning (E-beläggning) över 720 till 1 000 timmars neutral saltsprutbeständighet enligt ASTM B117-standarder. Standard elektro-galvanisering med trivalent passivering väljs vanligtvis för elektriska kapslingar inomhus och torra-miljökonstruktioner.
F: Hur skiljer sig kall-valsad och varmvalsad- kolstålskiva i stansningsprestanda?
S: Kall-valsat kolstål (som SPCC) ger överlägsen ytjämnhet, snävare tjocklekstoleranser och utmärkt formbarhet, vilket gör det idealiskt för precisionsritning, exponerade konsoler och snäva-toleranskomponenter. Varmvalsat stål (som SPHC) är mer kostnadseffektivt- för tyngre strukturella stansningar, men kräver betning och olja för att avlägsna ytkvarnshud innan formning eller plätering.
F: Vilka är de huvudsakliga tekniska fördelarna med att välja progressiv formstämpling för komponenter i kolstål?
S: Progressiv formverktyg konsoliderar fler-stegs piercing, notching, coining och restriking i en enda kontinuerlig presscykel. Detta tillvägagångssätt eliminerar mellanliggande arbete-pågående-hantering, bibehåller dimensionell repeterbarhet över stora-volymproduktioner och sänker de totala komponenttillverkningskostnaderna.
Kontakta oss
Skicka in dina 2D/3D CAD-ritningar (STEP, IGES, DWG) tillsammans med årliga volymuppskattningar och materialspecifikationer till vårt ingenjörsteam. Vi tillhandahåller en komplett DFM-tillverkningsutvärdering, verktygslayoutkoncept och direkt fabriksprissättning inom 24 timmar.

Populära Taggar: Stålstämplingsdelar, Anpassad stålstämpling, Tillverkare av stålstämplingsdelar, OEM-metallstämplingsleverantör, Precisionsstämplingsdelar av stål, progressiv stämpling, kallvalsad stålstämpling, galvaniserad plåtstämpling, stämplad metallkapslingskomponenter, bilstålstämplingsdelar, plåtstämpling och stansning av metallplåt, stansning och stansning av metall.